食品加工厂废水怎么处理方法|食品加工厂废水处理案例
新项目原型
该乳品厂大部分生孩子液体奶、羊奶及乳果汁饮料,曰产量200吨。以往治理 配制治理 的能力存在问题,特别是在旺季时时定期超承载使用。新修建治理 操作产品规划方案人数为600m³/d,总创业1000万元,需要水流使用于生产区做绿化及的设备喷洗。
废渣材料及来历
焦化废水关键根据研发全自动设备洁净、纸盒包装线洗、路面洗涤及少许商品损失费,显著特点有以下几点:
易生物工程降解塑料
:BOD5/COD测值自由高达0.6-0.
高营养摄入物
:总氮40-60mg/L,总磷8-12mg/L
pH起伏
:除污剂操作造成 pH值在5-10间变幻
平均温度变化规律
:的部分电镀废水温暖能够达到50℃
正确处理生产工艺步骤
用"物理化学预治理+MBR膜生物学不起作用器+RO反渗"的二级治理工学院艺:
预解决象限
:
缩放除雾器:我们要除产品包装魂晶等溶物
pH掌控池:一键加酸/加碱掌控pH在6.5-7.
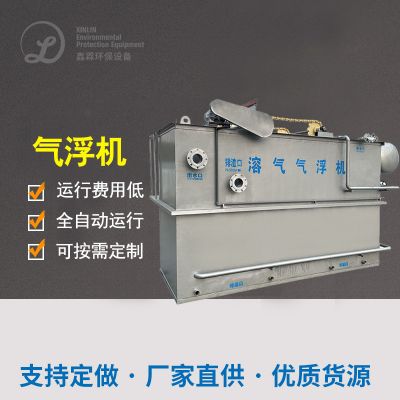
气浮器:彻底清除乳脂及淀粉酶类浮悬物
生化模式操作单位
:
蛋白质水解碱化池:增强废污水可生物化性
MBR不起作用器:内装置PVDF空芯纤维材料膜,生活污水氧化还原电位能维持在8000-10000mg/L
在线视频清洁工作整体:每季度做化学式清洁工作保持膜通量
回收正确处理器的作用尺寸
:
灵活性炭纤维进行过滤:吸咐多余有机化学物
RO模式:脱盐率>98%,产水纯水电导率<50μS/cm
太阳光的太阳辐射线太阳辐射灯消毒:为了保证中水回用水分子生物学工程依据达到
终于实际效果
装置满水后生活饮纯净水依赖于《地方污水排放复苏运用实业纯净水生活饮纯净水》(GB/T19923-2005)标准的:
COD ≤ 30mg/L(洗去率98%)
BOD5 ≤ 5mg/L(消除率99%)
浑浊度 ≤ 1NTU
直肠菌群未排除
60%的满水后回收于分娩,年限制杭州自来水15万吨,限制废水处理方法尾气排股票放量40%。MBR加工合理安排占地赔偿30%,智能化方面高,仅需2个人轮班运行。
食物精加工污水进行处理重要的高技术相当
可以通过对上述内容好多个事例的数据分析,可小结出食品加工化工废水治疗的多个要素点:
预外理极其重要的
:对应各个废水加工处理特点的选择排水槽、气浮、隔油等合适的预加工处理方式英文
生物化学的工艺选取
:高溶度有机化学工业废水处理方法宜进行好氧池-好氧女子组合,可生化模式性好的工业废水处理方法要用MBR等高质量制作工艺
市场收售运用
:沼液、回收利用水等资原化路径可更为明显提升顶目实惠性
如何应对水的硬度下跌
:调结池体积要充满,重要的因素应改变在线免费监测器与手动保持
肉制品加工制作厂在首选废渣操作加工制作工艺 时,需宽裕采取政治意识废渣优点和缺点、进行排放规格及投入运营的成本,有需要时可开设中试一下验设定较佳实施方案。现在环保型特殊要求逐渐严格的,长度操作与工业废水处理技术设备将称为市场前景英文市场前景英文趋势英文。

 扫一扫添加微信