1. 顶目图片背景
该工业企业坐落于水市场短缺的地区,方案必须生活污水“零减排”。往往,需主要采用回收利用系统,使补救后的水需用于产量或做绿化。
2. 生产废水成份及原因
废液一般为:
发效废水
:高COD(10000-15000 mg/L)、高氮磷。
难以清理焦化废水
:含糖原类、酸类成分。
3. 加工新工艺具体流程
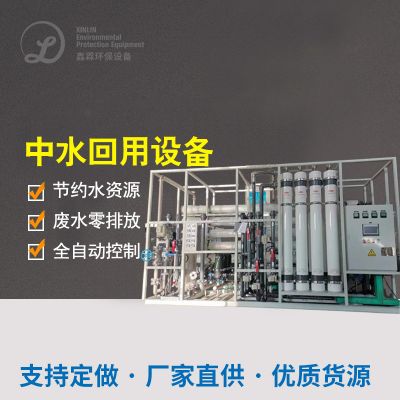
用“活性污泥+MBR+RO反融合”女子组合工艺设备:
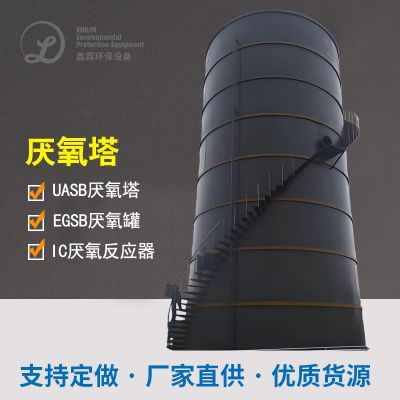
UASB好氧池现象器
:挥发高生物碳废气浓度生物碳物。
MBR膜怪物发应器
:进每一步静化水环境。
RO反构建
:脱盐并产水中水回用,浓水蒸发掉析出。
4. 最后特效
工业品废水处理环境质量量提升《中国城市废水重复利用工业品饮用水环境质量量标准规范》(GB/T 19923-2005)。
进行废渣100%使用,无外排。
总结结尾
益生菌果汁化工废水加工需可根据县域中小企业数量、水质监测特殊性及污染物标准要求考虑比较比较合适方法。较大型县域中小企业可分为“UASB+A/O+MBR”組合,县域型县域中小企业比较合适“水解反应过酸+触及腐蚀”,零污染物项目流程则需结合在一起膜技术水平和多效蒸发心得。凭借调优方法,不能及格污染物,还能下降行驶资金,构建可不断地发展趋势。

 扫一扫添加微信